



 22.10.2026
Станки для ремонта и восстановления двигателей
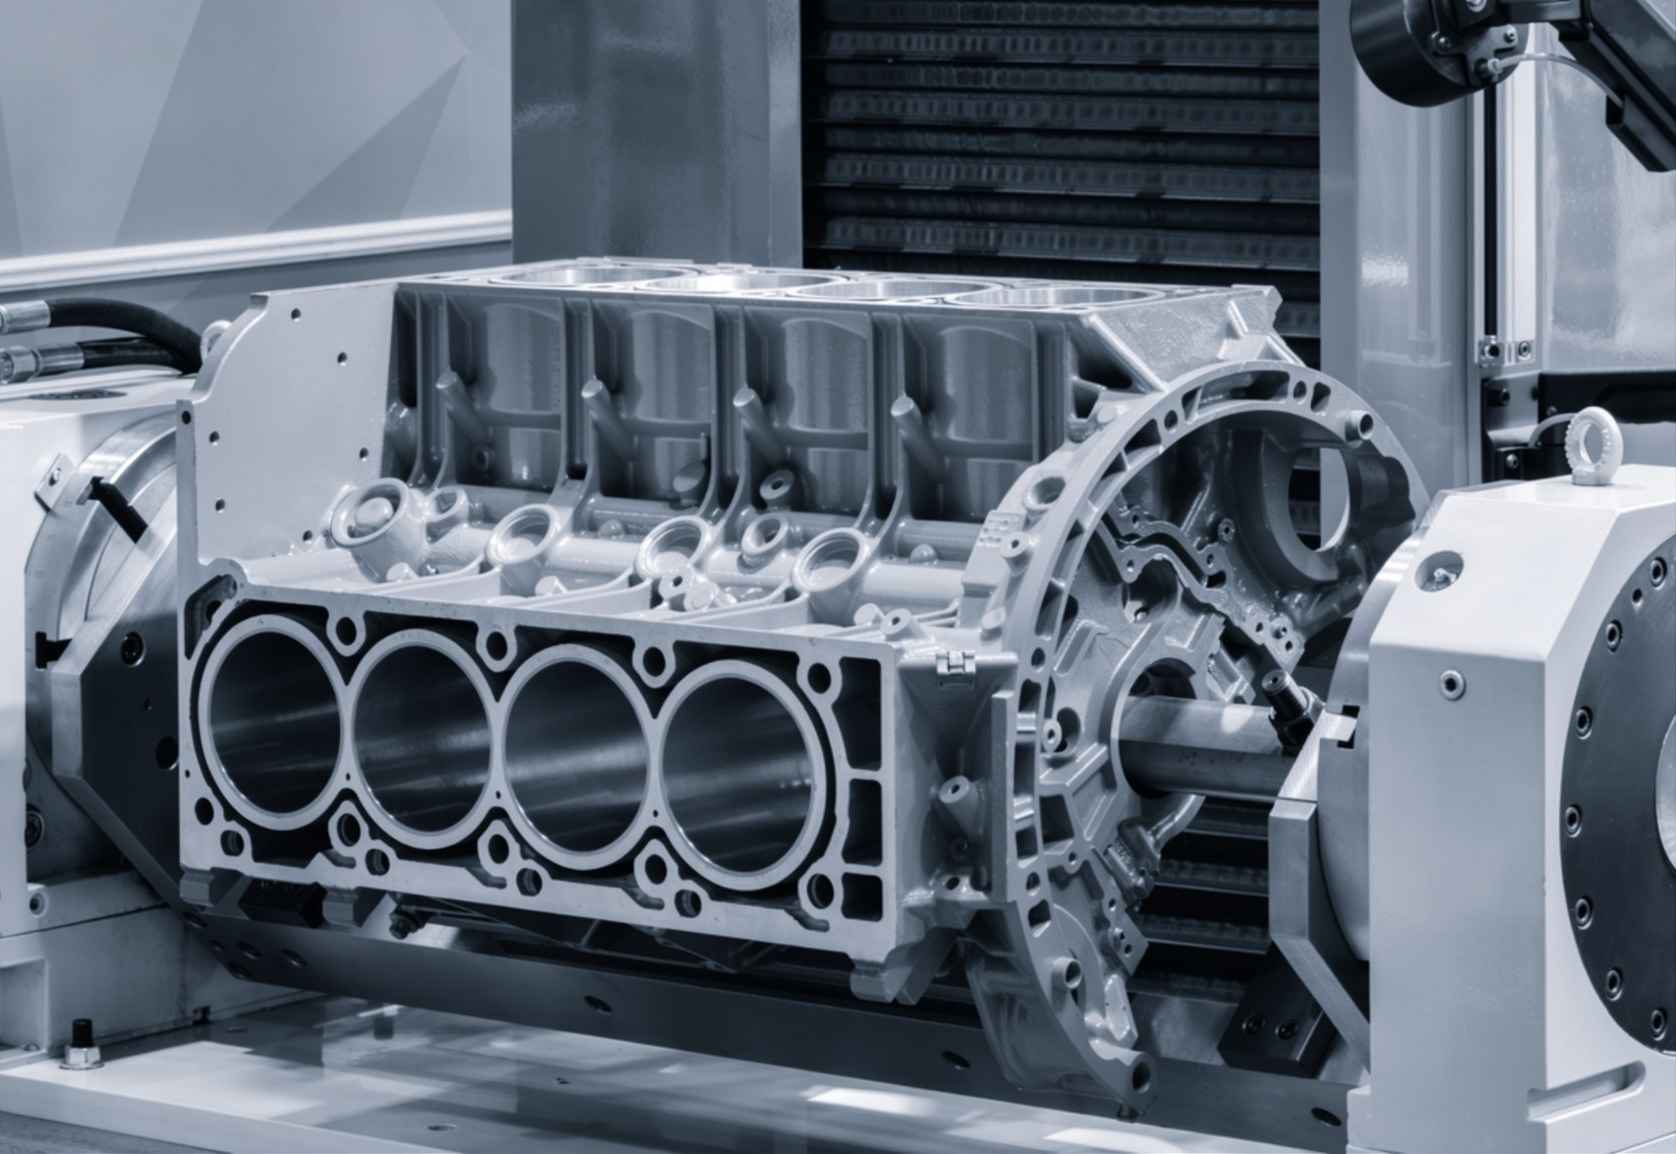
Капитальный ремонт двигателя — это не сборка «на глаз», а последовательность точных механических операций: восстановление геометрии блока и головки цилиндров, коленчатого вала, шатунов, седел и направляющих клапанов, а также контроль герметичности после ремонта. Каждая операция требует своего станка, и от его точности напрямую зависит ресурс собранного двигателя. Beijing XLHJ International поставляет оборудование для моторных цехов и сервисных центров — от отдельных станков под конкретную операцию до комплектации цеха «под ключ», с поставкой расходных материалов (резцы, хонинговальные бруски, шлифовальные круги, уплотнители) и последующим сервисным сопровождением.
Ниже — основные группы станков для моторного ремонта, их назначение, принцип работы и на что обращать внимание при выборе.
Обработка блоков цилиндров
Блок цилиндров — силовая основа двигателя, и большинство операций по его восстановлению завязаны на точное относительное положение трёх осей: оси постелей коленвала, оси цилиндров и плоскости привалки головки. Ошибка на одном этапе обесценивает точность остальных, поэтому оборудование для блока обычно рассматривают как единый комплекс, а не набор случайных станков.
Горизонтально- и вертикально-расточные станки для блоков цилиндров
Горизонтально-расточной станок (line boring) восстанавливает соосность постелей коренных подшипников коленвала: через все опоры блока пропускается расточная штанга с режущей головкой, а сам блок предварительно выставляется и жёстко закрепляется на столе станка. Задача — вернуть постелям правильный диаметр и, что важнее, единую геометрическую ось после износа, перегрева или проворота вкладыша. Вертикально-расточной (и расточно-фрезерный) станок работает по другой оси и решает другую задачу: растачивает цилиндры под ремонтный размер поршня, снимая износ и восстанавливая цилиндричность и отсутствие конусности по высоте гильзы. На части станков обе операции — растачивание постелей и цилиндров, а также обработка привалочной плоскости — объединены в одном рабочем центре с ЧПУ, что исключает повторную установку блока и накопление погрешности базирования.
Область применения: блоки дизельных двигателей грузовой и строительно-дорожной техники, генераторных установок, судовых и стационарных промышленных двигателей — там, где блок восстанавливают, а не заменяют.
Почему это важно для сервиса: некорректная расточка постелей — одна из главных причин повторного выхода двигателя из строя (проворот вкладыша, ускоренный износ коленвала). Станок с подтверждённой точностью позиционирования снижает долю рекламаций и формирует репутацию цеха.
Хонинговальные станки для цилиндров
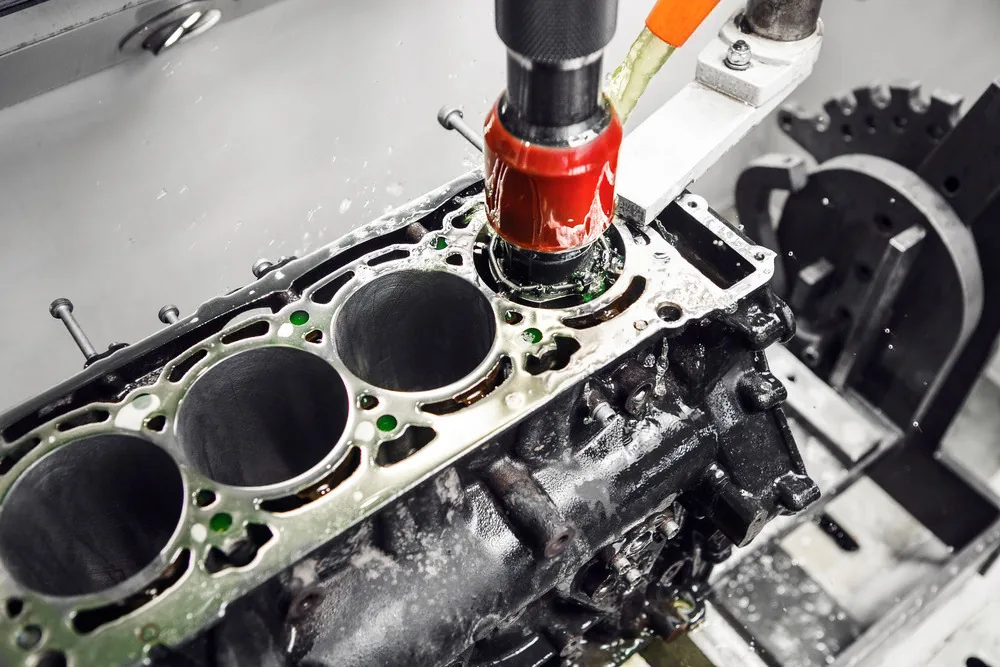
После расточки цилиндр обязательно хонингуют — это не косметическая, а функциональная операция. Хонинговальная головка с абразивными брусками совершает одновременно вращательное и возвратно-поступательное движение, снимая минимальный слой металла и формируя на стенке цилиндра сетчатый рисунок («перекрёстную штриховку», cross-hatch) под определённым углом. Этот микрорельеф удерживает масляную плёнку, обеспечивает правильную посадку и приработку поршневых колец и напрямую влияет на расход масла и компрессию собранного двигателя. Угол штриховки, зернистость брусков и скорость подбираются под материал гильзы (чугун, легированная сталь, гильза с покрытием) и тип колец.
Область применения: блоки цилиндров и гильзы дизельных и бензиновых двигателей любого объёма — от компактных силовых агрегатов генераторов до многоцилиндровых моторов тяжёлой техники.
Почему это важно для сервиса: именно качество хонингования, а не только точность расточки, определяет, «съест» ли двигатель масло в первые часы работы после ремонта. Это одна из главных зон послепродажных претензий, поэтому наличие хонинговального станка — сильный аргумент для клиента.
Шлифовально-фрезерные станки для обработки поверхностей блоков цилиндров
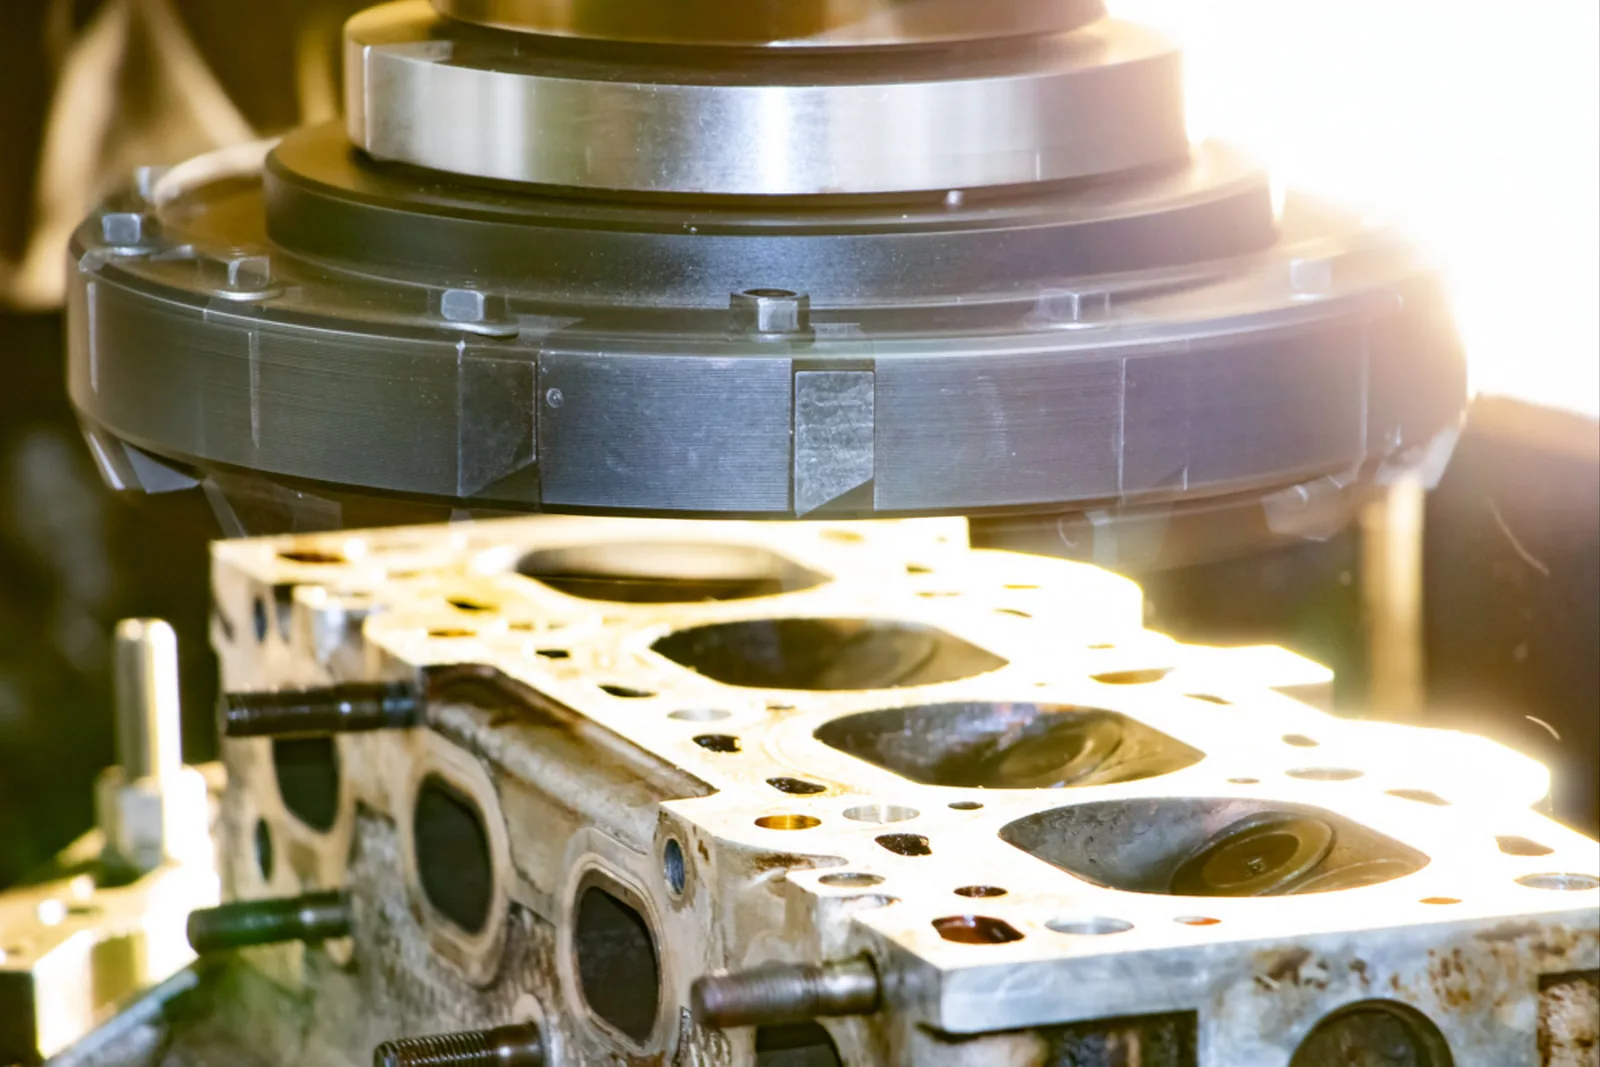
Привалочная плоскость блока (и симметрично — плоскость головки) должна быть идеально плоской и перпендикулярной оси цилиндров: именно она обеспечивает равномерное прижатие прокладки ГБЦ. Перегрев, коробление, предыдущие некорректные протяжки крепежа нарушают эту плоскость на десятки и сотни микрон — визуально незаметно, но достаточно для прогара прокладки и попадания охлаждающей жидкости в масло. Шлифовально-фрезерный станок снимает минимальный слой металла фрезой или шлифовальным кругом за один или несколько проходов, восстанавливая плоскостность и заданную шероховатость поверхности под конкретный тип прокладки (металлическая, многослойная, паронитовая).
Область применения: блоки и головки блоков цилиндров грузовых, строительных и промышленных двигателей, а также маховики и тормозные диски/барабаны — принцип обработки плоскости у этих узлов схож.
Почему это важно для сервиса: необработанная или неровно обработанная плоскость — частая причина возврата двигателя после ремонта из-за течи ОЖ или прогара прокладки. Контроль плоскостности перед сборкой — обязательный пункт технологической карты качественного моторного цеха.
Станки для испытания блоков и головок цилиндров под давлением
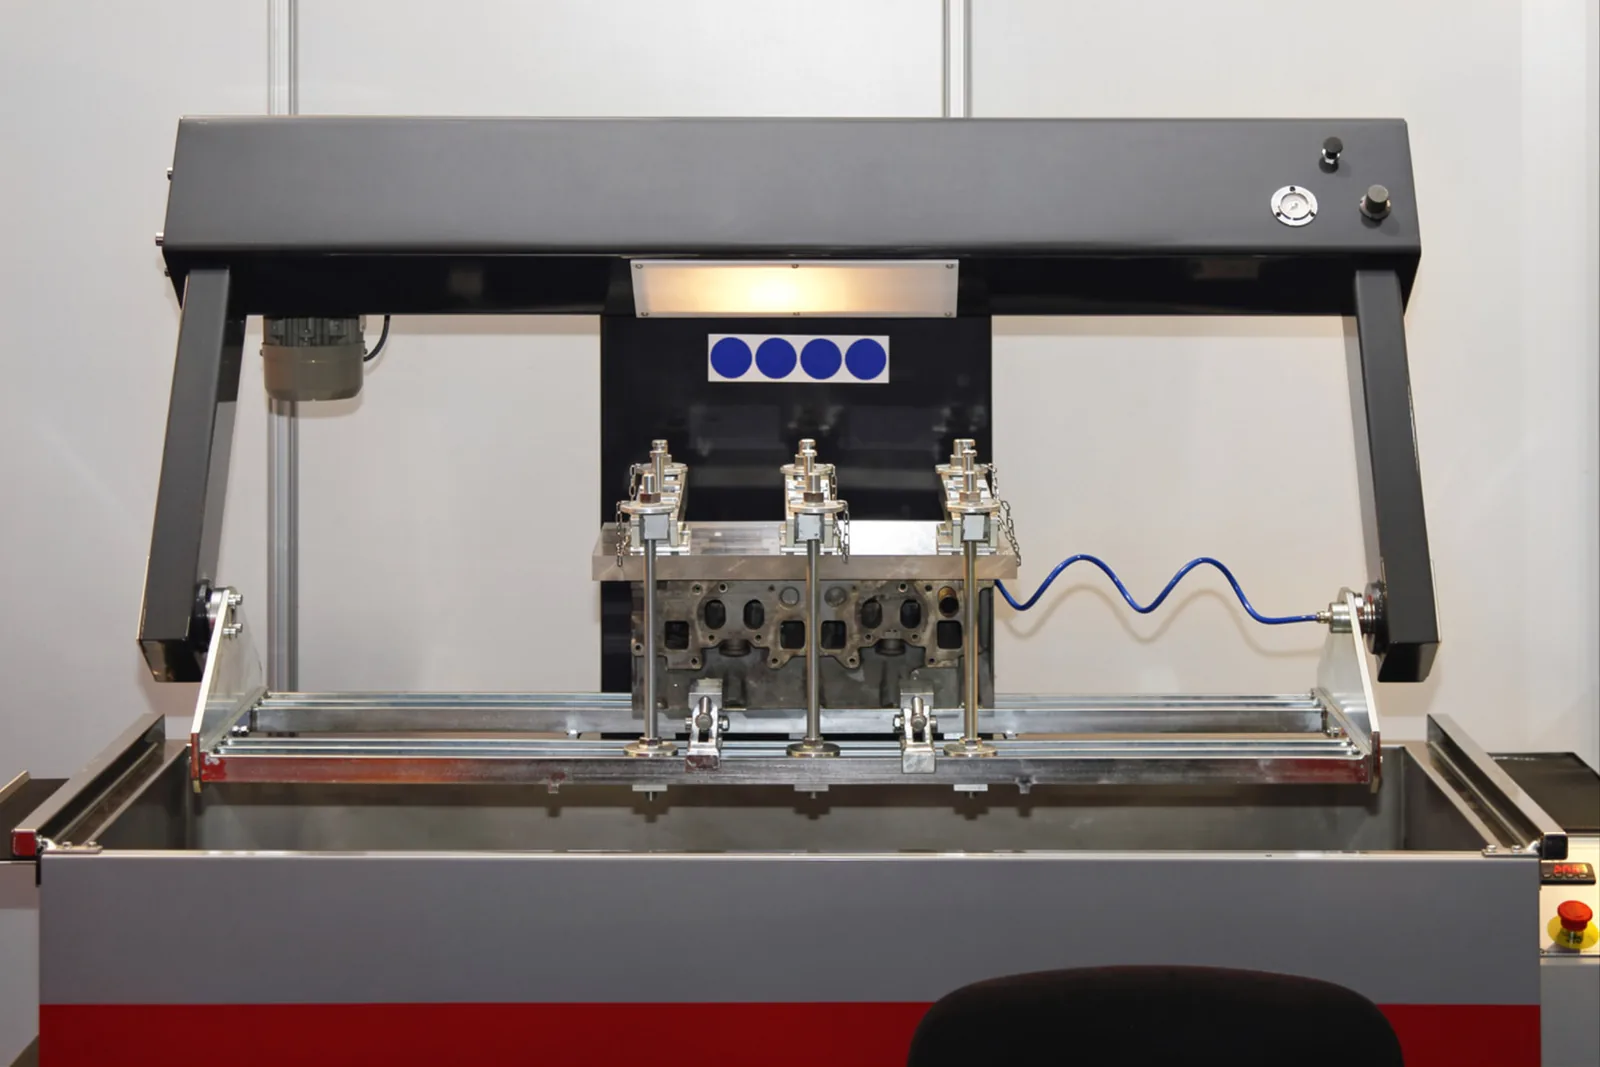
Перед восстановлением (и обязательно после сварочного или клеевого ремонта трещин) блок или головку цилиндров проверяют на герметичность рубашки охлаждения. Типовая схема: все технологические отверстия системы охлаждения герметично заглушаются, деталь погружается в ванну с подогретой водой, а внутренняя полость наддувается сжатым воздухом под контролируемым давлением. Если в теле детали есть трещина или пористость литья, из повреждённого участка поднимаются пузырьки воздуха — дефект виден визуально и точно локализуется. Поворотная оснастка (кантователь на 360°) позволяет осмотреть деталь со всех сторон без повторной установки. Некоторые станки совмещают функцию испытания под давлением с подогревом воды и автоматическим контролем падения давления во времени.
Область применения: головки и блоки цилиндров дизельных и бензиновых двигателей любой сложности каналов охлаждения — от рядных до V-образных многоцилиндровых.
Почему это важно для сервиса: пропуск скрытой трещины — это гарантированный повторный ремонт «под гарантией» с полной переборкой двигателя. Обязательная процедура опрессовки перед сборкой — базовое требование к добросовестному моторному цеху, а её отсутствие — источник самых дорогих рекламаций.
Обработка головок цилиндров
Головка блока цилиндров несёт клапанный механизм и камеры сгорания, поэтому её ремонт — это в первую очередь работа с седлами и направляющими клапанов: от их геометрии зависят компрессия, герметичность камеры сгорания и ресурс газораспределительного механизма.
Расточные станки для седел клапанов
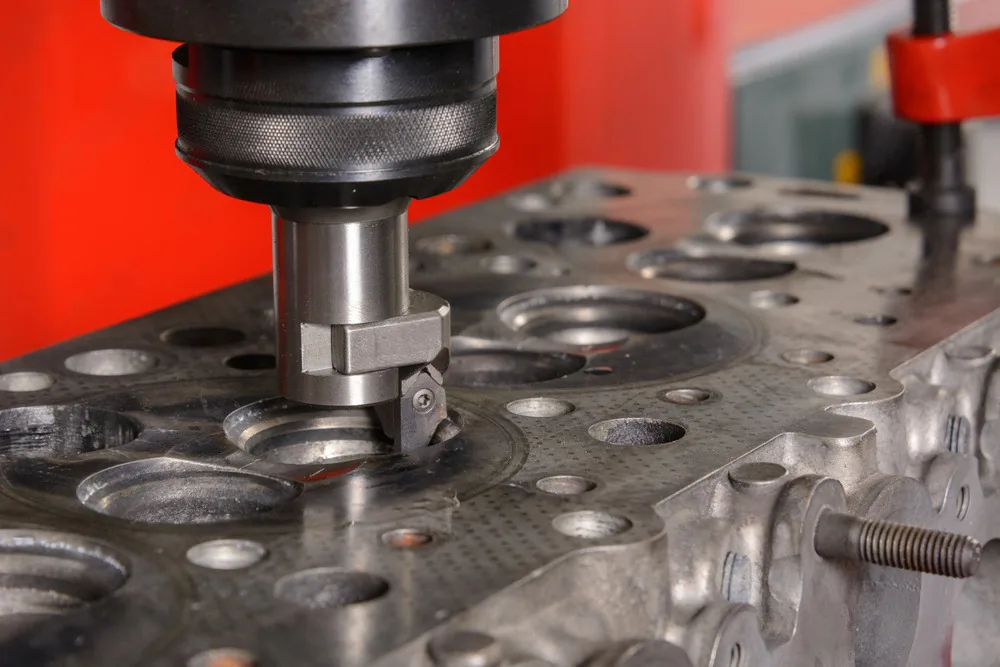
Изношенное, «просевшее» или повреждённое седло клапана растачивают под ремонтный размер (под установку кольца-вставки увеличенного диаметра) с точным контролем концентричности относительно направляющей клапана и глубины посадочного пояска. Центрирование инструмента обычно выполняется через прецизионный пилот, установленный в направляющую клапана, что обеспечивает соосность седла и штока клапана с минимальным допуском. От качества этой операции напрямую зависит плотность посадки нового седла (натяг) и, соответственно, теплоотвод от клапана в тело головки — критичный параметр для выпускных клапанов.
Область применения: головки цилиндров грузовых и специальных дизельных двигателей, а также промышленных генераторных установок с наддувом, где выпускные седла работают в тяжёлом теплонагруженном режиме.
Почему это важно для сервиса: некачественно посаженное седло со временем «выпадает» из гнезда — один из самых неприятных гарантийных случаев в моторном ремонте, требующий повторной разборки готового двигателя.
Шлифовальные станки для седел клапанов
Если расточка формирует посадочное место седла в теле головки, то шлифовка седла отвечает за финальную геометрию рабочей фаски — угол прилегания клапана, ширину контактного пояска и его концентричность оси направляющей. Современные станки формируют многоугловую (трёх-, пятиугольную) фаску за один установ, что улучшает наполнение цилиндра на впуске и герметичность посадки клапана, снижая риск прогара седла. Точность этой операции измеряется десятками микрон и напрямую контролируется по биению рабочей фаски относительно направляющей.
Область применения: современные многоклапанные головки дизельных и бензиновых двигателей коммерческой техники, где многоугловая геометрия седла — заводской стандарт, а не опция.
Почему это важно для сервиса: правильная геометрия седла — это компрессия и ровная работа двигателя на холостых оборотах сразу после сборки, без «подгонки» клапанов вручную.
Станки для обработки направляющих клапанов
Направляющая клапана задаёт ось движения штока и напрямую определяет соосность с седлом. При износе направляющую растачивают под ремонтную втулку (или разворачивают под ремонтный размер штока), после чего обязательно повторно обрабатывают седло — уже по новой оси направляющей, а не наоборот. Ключевой контролируемый параметр — зазор между направляющей и штоком клапана: избыточный зазор ведёт к повышенному расходу масла через маслосъёмные колпачки и стуку клапанного механизма, недостаточный — к задирам и заклиниванию штока при тепловом расширении.
Область применения: головки цилиндров любых дизельных и бензиновых двигателей, где предусмотрен ремонт направляющих (сменные бронзовые или чугунные втулки).
Почему это важно для сервиса: обработка направляющих и седел — операции, которые нельзя выполнить отдельно друг от друга без потери соосности; предложение этой услуги «в одни руки» — конкурентное преимущество цеха.
Обработка коленчатого вала
Шлифовальные станки для коленчатых валов
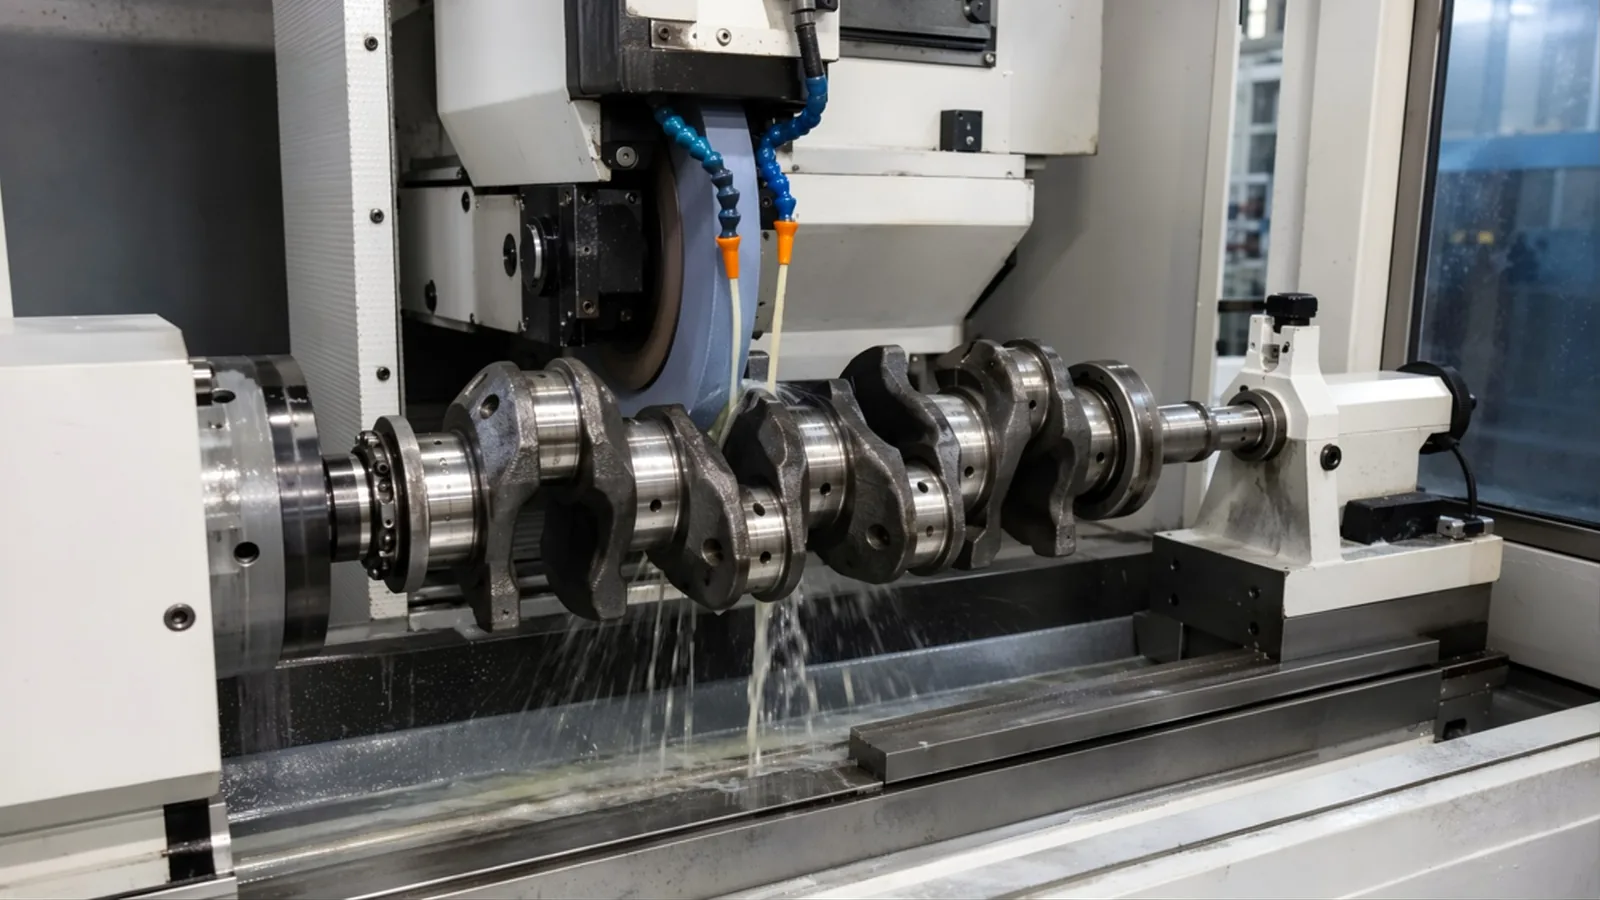
Коленчатый вал закрепляется в станке по коренным шейкам (или в специальной оснастке для эксцентричной обработки шатунных шеек) и шлифуется абразивным кругом до устранения износа, овальности и конусности. Результат — шейка меньшего (ремонтного) диаметра под комплект ремонтных вкладышей увеличенной толщины. Современные станки контролируют профиль шейки в реальном времени и позволяют обрабатывать как коренные, так и шатунные шейки, галтели и упорные (посадочные под подшипник) поверхности за один установ вала, что снижает риск увода оси и биения. После шлифовки шейки обязательно полируют для снижения шероховатости и продления ресурса вкладышей.
Область применения: коленчатые валы дизельных двигателей грузовой, строительной и складской техники, генераторных установок и судовых силовых агрегатов — узлов с высокой удельной нагрузкой на шейки.
Почему это важно для сервиса: восстановление коленвала шлифовкой в разы дешевле замены на новый или контрактный вал, а при контролируемой геометрии не уступает ему по ресурсу — это прямой аргумент в переговорах о цене ремонта с клиентом.
Обработка шатунов
Расточные станки для шатунов
Шатун проходит две ключевые проверки и операции: контроль на скручивание/изгиб (геометрия) и расточку нижней головки под ремонтный размер после износа или проворота вкладыша, а также запрессовку и расточку/хонингование втулки верхней головки под палец поршня. Критичный параметр — параллельность и соосность осей верхней и нижней головок в двух плоскостях: отклонение здесь создаёт перекос поршня в цилиндре, ускоренный износ юбки поршня и стенки гильзы. Специализированный станок фиксирует шатун в прецизионной оснастке и растачивает головку с контролем этих параметров одновременно с диаметром.
Область применения: шатуны дизельных двигателей грузовых автомобилей, строительной и дорожной техники, генераторных установок — узлов, где комплект шатунов часто восстанавливают, а не заменяют полностью.
Почему это важно для сервиса: невыявленный перекос шатуна — частая скрытая причина повторного стука двигателя после капремонта, когда все остальные узлы формально в норме; проверка и расточка шатунов «под ключ» закрывает эту слепую зону.
Обработка втулок и гильз цилиндров
Расточные станки для втулок (гильз) цилиндров
Сменные гильзы («мокрые» — контактирующие с охлаждающей жидкостью, и «сухие» — запрессованные в тело блока) после запрессовки или установки требуют финишной расточки внутреннего диаметра под номинальный размер поршня и последующего хонингования. Отдельная операция — расточка посадочного места под гильзу в самом блоке, если старая гильза изношена по посадочному пояску или блок переводят на гильзованную конструкцию. Контролируемые параметры: диаметр и цилиндричность посадочного места, натяг (для сухих гильз) или высота выступания бурта над плоскостью блока (для мокрых гильз) — от последнего параметра напрямую зависит качество уплотнения прокладки ГБЦ.
Область применения: блоки цилиндров дизельных двигателей грузовой и строительной техники со сменными гильзами — стандартная конструкция для большинства тяжёлых дизелей.
Почему это важно для сервиса: гильзованная конструкция блока существует именно для того, чтобы капитальный ремонт не упирался в замену всего блока — но только при наличии оборудования для точной расточки и посадки гильз.
Обработка маховиков
Шлифовальные станки для маховиков
Рабочая поверхность маховика, контактирующая с ведомым диском сцепления, изнашивается неравномерно, «синеет» от перегрева и покрывается микротрещинами из-за постоянного трения при пробуксовке сцепления. Специализированный станок вращает маховик, базируясь по посадочному фланцу на коленвал (обеспечивая ту же ось, что и в сборе с двигателем), и шлифует рабочую плоскость абразивным кругом, снимая минимальный слой металла и убирая твёрдые пятна и следы перегрева. Для маховиков со ступенчатой или облегчённой геометрией важно сохранить исходную высоту ступени и общую массу в допуске — иначе меняется характеристика включения сцепления.
Область применения: маховики дизельных и бензиновых двигателей грузового и специального транспорта, включая маховики со сцеплениями большого диаметра.
Почему это важно для сервиса: шлифовка маховика при замене сцепления — стандартная рекомендованная операция, которая снижает риск вибрации и преждевременного выхода из строя нового комплекта сцепления, что для клиента означает меньше повторных обращений.
Обработка тормозных барабанов и дисков
Станки для обработки тормозных барабанов и дисков
Тормозной барабан или диск протачивается на специализированном токарном станке для устранения овальности, огранки, задиров и волнистости рабочей поверхности, возникающих в процессе эксплуатации. Восстановление проводится в пределах допустимой толщины/диаметра, указанной производителем узла — превышение этого предела недопустимо, так как ведёт к снижению механической прочности и риску разрушения детали под нагрузкой. Некоторые станки для крупногабаритных барабанов грузовой и специальной техники используют выносную суппортную систему с независимым контролем подачи, что позволяет работать с барабанами большого диаметра и массы без потери точности проточки.
Область применения: тормозные барабаны и диски грузовых автомобилей, прицепной и строительно-дорожной техники — узлов с увеличенными габаритами по сравнению с легковым транспортом.
Почему это важно для сервиса: проточка вместо замены барабана/диска — экономически выгодная альтернатива для клиента при значительном, но не критичном износе, и дополнительная маржинальная услуга для сервисного центра.
Заключение и послепродажная поддержка
Beijing XLHJ International поставляет станки для моторного ремонта как отдельными позициями под конкретную операцию, так и комплексными решениями для оснащения моторного цеха с нуля. В комплект поставки входят расходные материалы и инструмент (резцы, хонинговальные бруски и головки, шлифовальные круги, оснастка и уплотнители для испытательных станков), а также техническая поддержка на этапе пусконаладки и последующая поставка запасных частей — это позволяет сервисному центру минимизировать простой оборудования и планировать загрузку моторного цеха без перебоев в поставках расходников.